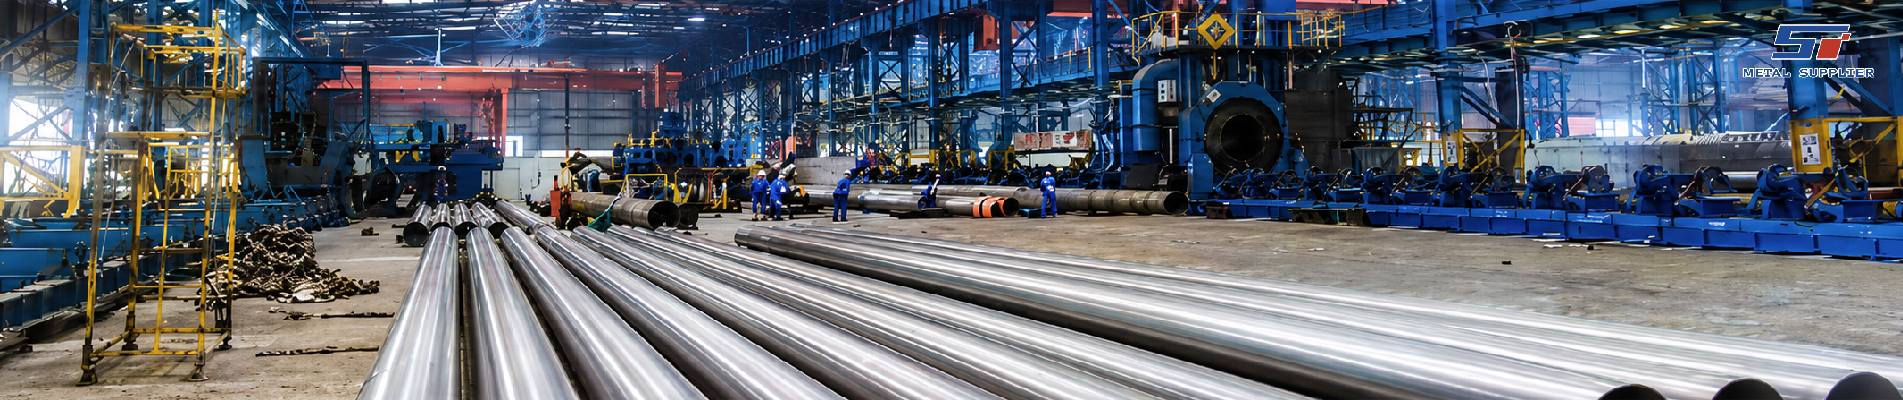
عملیات حرارتی لولههای فولادی بدون درز: نرماله کردن، کوئنچ کردن، تمپر کردن و تنشزدایی فرآیندهای اساسی در پالایش متالورژیکی لولههای فولادی بدون درز هستند. لولههای صنعتی با کارایی بالا. ساخت لوله بدون درز شامل تغییر شکل مکانیکی شدید، مانند سوراخکاری و نورد گرم است که فولاد را با تنشهای داخلی و ساختار دانهای غیر یکنواخت باقی میگذارد. عملیات حرارتی، اعمال کنترلشده چرخههای حرارتی است که برای تغییر خواص فیزیکی فولاد طراحی شده است. این تضمین میکند که لوله الزامات مکانیکی - از جمله استحکام کششی، سختی و شکلپذیری - لازم برای کاربردهای حیاتی در بخشهای نفت و گاز، تولید برق و مهندسی سازه را برآورده میکند. با مدیریت این چرخهها، تولیدکنندگان ناهماهنگیهای ذاتی در فرآیند نورد خام را از بین میبرند و بستری قابل اعتماد برای انتقال سیالات با فشار بالا ایجاد میکنند.
هدف از عملیات حرارتی در تولید لوله
هدف اصلی هر فرآیند عملیات حرارتی، دستیابی به یک حالت متالورژیکی خاص است که لوله را برای کاربرد مورد نظرش بهینه میکند. بدون این عملیاتها، لولههای بدون درز ممکن است برای محیطهای پرفشار بیش از حد شکننده یا برای تحمل بارهای مکانیکی بیش از حد نرم باشد. علاوه بر این، عملیات حرارتی به دستیابی به پایداری ابعادی و افزایش مقاومت لوله در برابر عوامل محیطی مانند ترک خوردگی ناشی از هیدروژن یا خوردگی تنشی کمک میکند. با کنترل دما، زمان خیساندن و سرعت خنک شدن، تولیدکنندگان میتوانند ریزساختار فولاد، در درجه اول چیدمان فازهای پرلیت، فریت و مارتنزیت را تنظیم کنند. این سازماندهی مجدد داخلی برای اطمینان از اینکه فولاد به طور قابل پیشبینی به تنشهای ساخت، مانند خم شدن یا جوشکاری، پاسخ میدهد و در عین حال یکپارچگی را در شرایط عملیاتی شدید حفظ میکند، ضروری است.
نرمالسازی: بازیابی یکنواختی دانه
نرمالسازی یک عملیات حرارتی رایج برای لولههای فولادی بدون درز است. این فرآیند شامل گرم کردن فولاد تا دمایی بالاتر از نقطه بحرانی بالایی آن و سپس اجازه دادن به آن برای خنک شدن در هوای ساکن است. هدف از نرمالسازی، اصلاح ساختار دانهای است که در طول فرآیند نورد، درشت یا کشیده شده است. خنکسازی در هوا منجر به یک ساختار دانهای ریز و یکنواخت میشود که هم استحکام و هم چقرمگی را بهبود میبخشد. لولههای نرمالسازی شده اغلب به عنوان استاندارد برای کاربردهای سازهای و فشاری عمومی که در آنها مجموعهای متعادل از خواص مکانیکی مورد نیاز است، استفاده میشوند. این فرآیند همچنین به حل هرگونه جدایش موضعی آلیاژ که ممکن است در طول ریختهگری رخ داده باشد، کمک میکند و تضمین میکند که عملکرد شیمیایی لوله در کل طول آن ثابت است.
کوئنچینگ: دستیابی به حداکثر سختی
کوئنچینگ یک فرآیند حرارتی است که برای ایجاد یک ریزساختار سخت و مستحکم طراحی شده است. لوله بدون درز تا دمای بحرانی خود گرم میشود و سپس با غوطهوری در یک محیط کوئنچینگ، مانند آب یا روغن، به سرعت خنک میشود. این خنکسازی سریع، فاز آستنیت را به مارتنزیت تبدیل میکند، ساختاری بسیار تحت تنش و بسیار سخت. در حالی که کوئنچینگ سطوح استحکام بالایی را ایجاد میکند، فولاد را نیز شکننده و مستعد ترک خوردن در اثر ضربه میکند. بنابراین، کوئنچینگ به ندرت مرحله نهایی است. تقریباً همیشه پس از آن عملیات تمپرینگ انجام میشود. انتخاب محیط کوئنچینگ بسیار مهم است، زیرا آب سریعترین خنکسازی را فراهم میکند اما بیشترین خطر اعوجاج را به همراه دارد، در حالی که روغن مقاومتر است و اغلب برای گریدهای آلیاژی بالا برای جلوگیری از ترک خوردگی کوئنچ استفاده میشود.
تمپر کردن: ایجاد تعادل بین سختی و شکلپذیری
عملیات تمپرینگ (بازپخت) مرحلهی ضروری پس از کوئنچینگ است. این عملیات شامل گرم کردن مجدد فولاد مارتنزیتی کوئنچ شده تا دمایی پایینتر از محدودهی بحرانی و نگه داشتن آن در همان دما قبل از خنک شدن است. این فرآیند باعث میشود تنشهای داخلی از بین بروند و مارتنزیت شکننده به "مارتنزیت تمپر شده" تبدیل شود که در عین حفظ استحکام قابل توجه، چقرمهتر و انعطافپذیرتر است. دمای تمپرینگ را میتوان برای دستیابی به تعادل خاص سختی و مقاومت در برابر ضربه مورد نیاز مشخصات پروژه، مانند استانداردهای API 5L یا ASTM، تنظیم کرد. دماهای تمپرینگ بالاتر عموماً منجر به سختی کمتر اما چقرمگی قابل توجهی بالاتر میشوند و این امر لوله را برای کاربردهای دمای پایین یا محیطهایی که مقاومت در برابر ضربه دغدغهی اصلی تیمهای مهندسی است، مناسب میسازد.
تنشزدایی: تضمین پایداری ابعادی
تنشزدایی یک عملیات حرارتی در دمای پایین است که معمولاً پس از کار سرد، صاف کردن یا جوشکاری لوله بدون درز انجام میشود. لوله تا زیر محدوده تبدیل حرارت داده میشود، برای مدتی در این حالت نگه داشته میشود و سپس به آرامی سرد میشود. برخلاف نرمالسازی، تنشزدایی ساختار دانه یا استحکام مکانیکی را به طور قابل توجهی تغییر نمیدهد. هدف اصلی آن کاهش تنشهای "قفل شده" داخلی است که میتوانند باعث تاب برداشتن لوله در حین ماشینکاری یا خرابی زودرس به دلیل خوردگی ناشی از تنش شوند. این یک مرحله حیاتی برای لولههایی است که برای مونتاژهای مکانیکی با دقت بالا در نظر گرفته شدهاند که در آنها پایداری ابعادی بسیار مهم است. با حذف این تنشهای پسماند، سازنده تضمین میکند که لوله هنگام برش یا ماشینکاری توسط کاربر نهایی تغییر شکل نمیدهد.
آنیل کردن: به حداکثر رساندن نرمی و کارایی
آنیل کامل شامل گرم کردن فولاد و خنک کردن بسیار آهسته آن در داخل کوره است. این کار نرمترین حالت ممکن را با حداکثر شکلپذیری ایجاد میکند. آنیل اغلب زمانی استفاده میشود که لوله بدون درز نیاز به تغییر شکل سرد قابل توجه بیشتری مانند خم شدن یا شعلهور شدن شدید داشته باشد. از آنجا که منجر به استحکام کششی کمتری میشود، لولههای آنیل شده در مقایسه با لولههای نرمال شده یا کوئنچ و تمپر شده، در کاربردهای نهایی تحت فشار کمتر رایج هستند. خنک شدن آهسته کوره به کربن اجازه میدهد تا پرلیت لایهای درشت تشکیل دهد که بهترین قابلیت ماشینکاری و کارایی ممکن را برای فرآیندهای تولید پاییندستی فراهم میکند. این عملیات برای پردازش تخصصی لولههای فولادی آلیاژی که در آنها شکلدهی شدید مورد نیاز است، ضروری است.
موفقیت هرگونه عملیات حرارتی به دقت چرخه حرارتی بستگی دارد. کارخانههای لولهسازی مدرن از کورههای پیشرفته مجهز به چندین منطقه گرمایشی و مانیتورینگ ترموکوپل استفاده میکنند تا اطمینان حاصل شود که لوله به طور یکنواخت به دمای هدف میرسد. حتی یک اختلاف کوچک در دما میتواند منجر به تفاوتهای موضعی در سختی شود که میتواند در سرویس فشار بالا به نقاط شکست تبدیل شود. ثبت مداوم دادهها در طول چرخه عملیات حرارتی یک الزام استاندارد برای لولههای بدون درز درجه بالا، ارائه یک "اثر انگشت حرارتی" برای هر قطعه تولید. سیستمهای کنترل خودکار میتوانند خروجی مشعل را در زمان واقعی تنظیم کنند تا یک محیط حرارتی پایدار را حفظ کنند که برای حفظ خواص متالورژیکی ثابت ضروری است.
نرخهای خنکسازی و انتخاب واسطه
انتخاب محیط خنککننده به اندازه دمای گرمایش اهمیت دارد. کوئنچ آب سریعترین سرعت خنکسازی را فراهم میکند اما بیشترین خطر شوک حرارتی را به همراه دارد. کوئنچ روغن کندتر و ملایمتر است و اغلب برای فولادهای آلیاژی که به اعوجاج حساستر هستند، استفاده میشود. در طول نرمالسازی، باید ثبات دمای هوای محیط و فاصله بین لولهها روی بستر خنککننده مدیریت شود تا نتایج یکنواخت تضمین شود. مشخصات مهندسی اغلب محیط خنککننده خاصی را که باید برای اطمینان از تبدیل فاز متالورژیکی مورد نظر استفاده شود، تعیین میکند. برخی از گریدهای با استحکام بالا ممکن است به سرعت همزدن خاصی در مخزن کوئنچ نیاز داشته باشند تا از خنکسازی یکنواخت اطمینان حاصل شود و از "نقاط نرم" در ریزساختار جلوگیری شود.
تست مکانیکی و تأیید کیفیت
پس از عملیات حرارتی، لولههای بدون درز باید تحت آزمایشهای مکانیکی دقیقی قرار گیرند تا موفقیتآمیز بودن فرآیند تأیید شود. آزمایشهای رایج شامل آزمایش کشش برای اندازهگیری استحکام تسلیم، آزمایش ضربه V-notch شارپی برای تأیید چقرمگی در دمای پایین و آزمایش سختی در امتداد سطح لوله است. این نتایج در گواهی آزمایش آسیاب (MTC) ثبت میشوند. اگر یک دسته از محصولات نتواند خواص مورد نیاز را برآورده کند، ممکن است دور دوم عملیات حرارتی روی آنها انجام شود، اگرچه این کار با دقت کنترل میشود تا از تخریب یکپارچگی فولاد جلوگیری شود. علاوه بر این، میتوان از آزمایش متالوگرافی برای تأیید اندازه دانه و توزیع فازهای مختلف استفاده کرد و تأیید کرد که فرآیند به ساختار داخلی مورد نظر دست یافته است.
حفاظت از اتمسفر و سطح کوره
در طول عملیات حرارتی با دمای بالا، جو داخل کوره باید به دقت کنترل شود تا از واکنشهای نامطلوب سطحی جلوگیری شود. کربنزدایی، از دست دادن کربن از لایه سطحی، میتواند منجر به یک "پوست" نرم شود که مقاومت سایشی و استحکام خستگی لوله را به خطر میاندازد. برای جلوگیری از این امر، بسیاری از کورههای مدرن از یک جو محافظ گاز بیاثر مانند نیتروژن یا نسبت کنترلشدهای از گازهای احتراق برای حفظ محیط خنثی استفاده میکنند. به عنوان یک روش جایگزین، ممکن است اجازه داده شود یک لایه نازک از پوسته محافظ تشکیل شود که متعاقباً از طریق اسیدشویی یا انفجار شات مکانیکی حذف میشود. کنترل جو کوره تضمین میکند که خواص سطحی لوله به اندازه ویژگیهای مکانیکی هسته آن قابل اعتماد باشد.
نتیجهگیری: پایه و اساس یکپارچگی لوله
به طور خلاصه، عملیات حرارتی یک گام اساسی در تولید لوله فولادی بدون درز با کیفیت بالا است. چه اصلاح ساختار دانه از طریق نرماله کردن، چه دستیابی به استحکام بالا از طریق کوئنچ و تمپر کردن، و چه تضمین پایداری از طریق تنشزدایی باشد، این فرآیندهای حرارتی عملکرد نهایی ماده را تعریف میکنند. با تعیین عملیات حرارتی صحیح، مهندسان اطمینان حاصل میکنند که سیستمهای لولهکشی آنها قادر به مقابله با چالشهای صنعتی دشوار با ایمنی و قابلیت اطمینان هستند. کاربرد منظم این اصول متالورژیکی، لولههای استاندارد را از لولههای بدون درز با کارایی بالا که برای زیرساختهای حیاتی طراحی شدهاند، متمایز میکند. با تکامل الزامات صنعتی جهانی، دقت و پیچیدگی عملیات حرارتی همچنان در موفقیت پروژههای لولهکشی پیچیده نقش اساسی خواهد داشت.
تماس با شنگتائو متال برای راهکارهای محصولات فولادی
اگر به دنبال راهکارهای قابل اعتماد برای محصولات فولادی و فلزی هستید، در صورت تمایل درخواست خود را برای ما ارسال کنید.
کافیست مشخصات خود مانند درجه مواد، ابعاد، مقدار یا کاربرد را ارائه دهید و تیم ما به سرعت با پشتیبانی حرفهای و یک قیمت رقابتی پاسخ خواهد داد.
ایمیل: stsalesman4@stmetal001.com